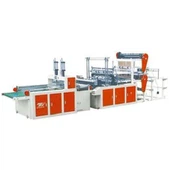

Прођите кроз било који модеран погон за производњу полиетиленске фолије и скоро сигурно ћете наћи оба типа машина раме уз раме - једнослојних-екструдера који рукују једноставном робном фолијом и вишеслојних- линија са захтевнијим спецификацијама. Питање када да пређу са једнослојног-уређаја на трослојну АБА машину за дување филма је питање са којим се произвођачи филмова сусрећу у предвидљивој тачки свог раста: када купци почну да траже својства која једна хомогена структура филма једноставно не може да испоручи по прихватљивој цени.
Зхукин Мацхинери Цо, Лтд је изградио више од три деценије свог пословања око помагања произвођачима да одговоре управо на ово питање. Пошто је испоручила десетине хиљада машина за производњу филмова и кеса произвођачима широм Блиског истока, Северне Америке, југоисточне Азије, Африке и источне Европе, компанија је стекла дубоко разумевање транзиционе економије која покреће ову одлуку о куповини.
Овај чланак детаљно испитује техничке и комерцијалне предности АБА трослојне-коекструзије{1}}, објашњава зашто се те предности спајају у великој мери и идентификује категорије апликација у којима се улагање у трослојну способност најбрже враћа.
Разумевање шта "АБА" заправо значи
Пре него што упоредимо ова два типа машина, вреди бити прецизан о архитектури о којој се расправља. АБА се односи на трослојну структуру филма у којој су спољни слојеви - означени А - формулисани од исте смоле или мешавине смоле, а унутрашњи слој језгре - означен Б - је другачији материјал који има различиту функционалну улогу. А слојеви обично пружају површинске перформансе: могућност штампања, иницирање заптивања или отпорност на блокирање. Б слој обезбеђује велике механичке перформансе, допринос баријери или управљање трошковима.
Ово се разликује од АБЦ трослојних{0}}структура, где су сва три слоја различита, што је посебна дискусија. АБА је најраспрострањенија трослојна конфигурација у робним и полу-специјалним дуваним фолијама јер поједностављује управљање сировинама - потребна су само два тока сировина уместо три - док и даље пружа структурне предности слојевите конструкције филма.
Зхукин Мацхинери Цо, Лтд инжинира своју трослојну опрему за дуване филмове са овом структурном логиком као основом дизајна главе матрице и екструзионог система, обезбеђујући да се талина сваког слоја прецизно контролише и испоручује на исправан положај у попречном пресеку филма-.
Предност 1: Супериорне механичке перформансе без повећања дебљине
Најнепосреднија и комерцијално значајна предност одАБА трослојне машине за дување филмапреко једнослојне-опреме је способност да се конструишу механичка својства са којима једнослојни филм не може да одговара на еквивалентном калибру.
У једном{0}}слојном филму, произвођач има један степен слободе: одабир смоле. Они могу да изаберу ЛЛДПЕ, ЛДПЕ, ХДПЕ или мешавину, али сваки део попречног пресека филма-је идентичан. Ако апликација захтева високу крутост - рецимо, за ручке торбе за ношење које се не смеју растегнути - али и високу отпорност на ударе тако да торба преживи грубо оптерећење, једнослојни формулатор се-суочава са директним компромисом. ХДПЕ пружа крутост, али је-осетљив на зарезе и крт на ниским температурама. ЛЛДПЕ пружа жилавост, али је превише флексибилан за примену на ручкама. Мешање ова два побољшава оба, али оптимизована тачка мешања је увек компромис.
АБА структура решава овај конфликт структурално, а не хемијски. Слој Б језгра се може формулисати са ХДПЕ за крутост и затезну чврстоћу. Спољни слојеви А могу бити формулисани са мЛЛДПЕ или мешаним ЛЛДПЕ за жилавост, отпорност на удар и квалитет површине. Готов филм истовремено носи крутост ХДПЕ језгра и жилавост ЛЛДПЕ слојева коже - комбинација коју ниједна-мешавина једног слоја не може да понови при истој укупној тежини филма.
Зхукин Мацхинери Цо, Лтд испоручује ову конфигурацију машине са-мастерима за коекструзију калибрисаним за специфичне карактеристике вискозитета и протока формулације сваког слоја, тако да произвођачи могу поуздано да искористе ову структурну предност у широком спектру комбинација смоле.
Практични резултат је филм који прелази више прагове за испитивање на удар и затезање при истој дебљини микрона, или пролази еквивалентне прагове испитивања при смањеној дебљини - што је основа за истинску уштеду материјала.
Предност 2: Значајно смањење трошкова сировина
Економичност АБА трослојних машина за дување фолије постаје примамљива за{0}}произвођаче великог обима.
ХДПЕ је константно јефтинији по килограму од мЛЛДПЕ или металоцена. У типичној АБА конструкцији тешке-кесе за куповину, слој језгре Б чини 60–70% укупне дебљине филма и формулисан је од ХДПЕ средње -густине или стандардног ЛЛДПЕ. А слојеви, сваки од 15–20% дебљине, користе смолу скупљег учинка само тамо где је заиста потребна - на површини, где се повезује са чељустима за заптивање, мастилом за штампање или руком корисника.
Постављање скупе смоле као целине једнослојног-филма губи своје особине у центру попречног пресека филма-, где та својства површине нису битна за перформансе. АБА структура елиминише тај отпад. У току производње од неколико стотина тона годишње, уштеда сировина од постављања скупих смола само у слојеве где оне доприносе вредности може смањити укупне трошкове сировина за 8% до 18% у зависности од разлике у цени између смола А и Б слоја.
За произвођаче са успостављеним извозним тржиштима широм региона, укључујући тржишта Блиског истока, Северне Америке, Југоисточне Азије и Африке - која Зхукин Мацхинери Цо, Лтд опширно опслужује током своје 35-годишње историје – ова предност у трошковима је значајан пословни диференцијатор који директно утиче на обим поруџбина и структуру марже.
Предност 3: Побољшане перформансе заптивања
Унутрашњи А слој у АБА структури може да се независно оптимизује за перформансе топлотног{0}}заптивања без да та оптимизација угрози структурна својства филма.
У једном{0}}слојном филму, побољшање температуре иницијације заптивања - тако да се кеса брже затвара на -брзи ФФС или Т-машини за вреће за мајице - обично значи повећање садржаја ЕВА или металоцена у целом филму. Ово омекшава филм у целом, смањујући крутост и повећавајући површинску лепљивост, што узрокује блокирање.
У АБА структури, унутрашњи А слој прима заптивну{0}}смолу за оптимизацију. Спољни А слој се може формулисати са адитивом против-блока и смолом веће кристалности која је отпорна на блокирање. Слој језгре Б остаје механички оптимизован. Сваки слој ради свој посао не ометајући друге.
Зхукин Мацхинери Цо, Лтд дизајнира своје трослојне-машине са независном контролом температуре на сваком бурету екструдера и кућишту калупа, дајући произвођачима прозор процеса који им је потребан да фино-подесе температуру топљења и притисак сваког слоја независно - што је практичан захтев за постизање доследних перформанси заптивања током производних циклуса.
Практични резултат су бржи циклуси заптивања на опреми за паковање у наставку, шири температурни прозори за заптивање који смањују одбацивање заптивача и боље руковање филмом на ролни - истовремено.
Предност 4: Квалитет површине и перформансе штампе
Штампана фолија за паковање - за торбе за ношење на мало, кесе за производе и промотивни филм - захтева површину са адекватном површинском енергијом за пријањање мастила, равност за доследну регистрацију штампе и глаткоћу за оштру репродукцију слике.
Својства површине једнослојног филма{0}}су директан резултат његове масовне формулације. Ако је смола храпава-површина ХДПЕ, површина је храпава. Ако је филму за обраду потребно површински{4}}активно средство за клизање, тај агенс мигрира на обе површине и може да смањи адхезију мастила.
Спољни слојеви АБА структуре могу се независно формулисати са смолама и адитивима површинског{0}}квалитета у концентрацији која даје жељену површинску енергију и глаткоћу без утицаја на главни механички слој. Средства за клизање, адитиви против-блокади и УВ стабилизатори могу се поставити у већој концентрацији у А слојевима где обављају своју функцију, смањујући укупно оптерећење адитива које је потребно у целом попречном пресеку филма-.
Предност 5: Способност обраде тешких комбинација смоле
Неке комбинације смоле које би изазвале проблеме у процесу обраде у машини са једним слојем - фазно одвајање, гелови или нестабилност протока - могу се успешно обрадити у АБА структури где некомпатибилне смоле никада не долазе у директан контакт једна са другом.
На пример, одређене мешавине биоразградивих или компостабилних смола је тешко заједно-обрадити са конвенционалним ПЕ у једном-систему екструдера због неусклађености вискозитета и разлика у термичкој деградацији. У АБА структури, биоразградива или делимично обновљива смола може да формира Б језгро слоја, док конвенционални ЛЛДПЕ формира А спољашње слојеве. Међуфазна веза се развија путем контролисане ко-екструзије на матрици, а не механичким мешањем у једном завртњу, што често даје супериорне резултате.
Ова предност у процесу обраде проширује опсег спецификација филма које једна производна линија може да реши, побољшавајући искоришћеност средстава и смањујући капиталне захтеве за произвођаче који треба да испуне различите захтеве купаца.
Предност 6: Смањена потрошња енергије по килограму производње
Машина са три{0}}слоја производи функционалније перформансе филма по килограму прерађене смоле. Када филм смањи дебљину -, смањује се дебљина - уз одржавање еквивалентних механичких перформанси, иста количина готовог филма покрива већу површину по килограму потрошене смоле. Екструдер обрађује мање килограма да би произвео исти број квадратних метара готовог филма.
Потрошња енергије у екструзији дуваног филма се приближно мери са излазном брзином у килограмима на сат. Прерада мањег броја килограма за производњу еквивалентног филма - мереног у квадратним метрима - директно смањује трошкове енергије по јединици продајног филма. За произвођаче на тржиштима где су трошкови електричне енергије значајни, ово је реално смањење оперативних трошкова, а не теоријско.
Ко има највише користи од надоградње
АБА трослојне машине за дување филмавраћају своју инвестицију најбрже у одређеним категоријама апликација:
Тешке-кесе за ношење и торбе за куповину: где ХДПЕ/ЛЛДПЕ АБА структуре испоручују и крутост и жилавост при смањеној ширини
Пољопривредни малч филм: где се баријера и УВ перформансе могу селективно унети у структуру
Стретцх и филм за приањање: где унутрашњи слој контролише приањање, а спољашњи слој контролише руковање
ФФС филм за врећу: где заптивни слој, језгро и спољна површина имају различите функционалне захтеве
Штампани промотивни филм: где квалитет површине и механичке перформансе морају коегзистирати без компромиса
Произвођачи који већ раде у овим категоријама на једнослојној-опреми -, посебно онима који испоручују обимне купце који одређују својства филма, а не само димензије -, обично сматрају да је прелазак на тро-коекструзију у три слоја{4}}једноставан и комерцијално оправдан у року од 18 до 36 месеци рада.
Зхукин Мацхинери Цо, Лтд подржава ову транзицију документованим процесом пуштања у рад, програмима обуке оператера и међународним након{0}}тимом који је водио стотине произвођача кроз прелазак са једнослојне на више{1}}слојну производњу током својих 35 и више година рада.
Поузданост машине и дубина добављача
Горе описане предности се остварују само ако машина ради поуздано на нивоу током година непрекидног рада. Три-слојна ко-матрица за коекструзију је прецизна компонента са чвршћим толеранцијама и сложенијом геометријом канала протока од једнослојне -матрице. Дизајн завртња и цеви за сваки екструдер мора бити усклађен са специфичном смолом у том слоју. ИБЦ системи, тамо где су уграђени, додају још један ниво сложености контроле процеса.
Зхукин Мацхинери Цо, Лтд одржава годишњи производни капацитет у распону од 600 до 800 машина широм свог асортимана - скале која одражава одрживо улагање у производну инфраструктуру, контролу квалитета и управљање ланцем снабдевања. Системи управљања квалитетом сертификовани према ИСО 9001 и машине сертификоване по ЦЕ безбедносним стандардима обезбеђују проверљиву дисциплину процеса иза сваке испоручене машине. Могућност слања технички обучених инжењера на међународном нивоу за пуштање у рад, оптимизацију процеса и сталну подршку осигурава да се способност машине преведе у остварене производне перформансе у фабрици.
Закључак
Прелазак са једнослојног-на АБА трослојну-коекструзију није маргинална префињеност - већ структурна промена у ономе што линија за производњу филма може да постигне. Боља механичка својства на еквивалентном калибру, значајно смањење трошкова сировина, супериорне перформансе заптивања, бољи квалитет површине и проширена способност обраде смоле комбинују се да испоручују производно средство које се односи на шире тржиште, има боље марже и ради по нижим трошковима сировина по јединици производње.
За филмске продуценте чији је раст достигао горњу границу онога што једнослојна{0}}опрема може да пружи, АБА трослојне машине за дување филма представљају логичан и финансијски исправан следећи корак - и рад са искусним добављачем који је прошао ову транзицију заједно са стотинама произвођача широм света чини тај корак знатно мањим ризиком.