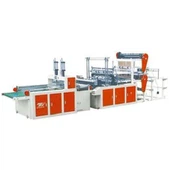

AМашина за прављење пластичних кеса за смећеуглавном производи четири типа кеса: кесе са равним-запечаћеним дном, кесе са бочним-башима, кесе без језгра и кесе са везицом. Торбе могу бити широке између 300 мм и 1200 мм. Торбе могу бити дугачке између 400 мм и 1400 мм. Машина може бити направљена од рециклираног полиетилена ниске{9}}полиетилена (ЛДПЕ), -полиетилена ниске густине (ЛДПЕ) или полиетилена високе -полиетиленске фолије (ХДПЕ) дебљине 15 – 80 μм.
Конфигурација машине одређује врсту торбе коју може да произведе. Заптивне станице, издувавање, перфорациони точкови и осовине за премотавање могу се додати или уклонити у зависности од типа вреће за мету. За конверторе који опслужују тржиште комуналног, комерцијалног или кућног отпада, први корак је одлучити коју врсту вреће машина треба да подржи. Може бити много скупље да касније додате функције које недостају него да их наведете приликом куповине машине.
Четири главне конструкције торби
Сваки чистач врећа се користи у различитом току отпада. За сваки тип такође је потребна друга машина.
Запечаћена торба са равним дном.Ово је најједноставнији и најчешћи тип. Топлотни заптивач затвара дно торбе. Држите обе стране равне. Ширина се креће од 300 мм до 1200 мм. Заптивке од 10 мм морају да издрже оптерећење до 15 кг без пуцања. Једножилне-машине могу да произведу 60–100 врећа у минути. Због једноставности дизајна, ово је обично почетни производ претварача.
Торбе{0}}са бочним урезима.Набори са обе стране испунили су врећу и набујали је у правоугаоник. Ово је одлично за правоугаоне канте у канцеларији и кухињи. Улошци користе део ширине филма. На пример, врећа од 500 × 700 мм захтева филм од 700 мм када се напуни. Набори удубљења такође стварају тачке напрезања. Већа је вероватноћа да ће се филмови испод 25 μм распасти на овим тачкама. Овај тип машине захтева јединицу ваљка за савијање између станице за заптивање и склопивог плуга.
Ролне вреће без језгра.Кесе се израђују у континуираној мембранској мрежи. Кесе су перфориране, одвојене, пресавијене и умотане без картонског језгра. Ово је уобичајени формат торби за домаћинство на многим тржиштима. Поред основног система заптивања, машина захтева три додатне компоненте: точак за перфорацију са шаром заменљивих шара иглица, склопиву компоненту и колут без језгра-са бројачем. Општи размак иглица је један на 10–20 мм. Стандардне ролне имају 15-30 кеса. Бројачи морају зауставити машине и смањити број врећа у мрежи за подешавање.
Торбе са врпцом.Руб је направљен дуж отворне ивице торбе. Пластична трака или прстен од пластичне фолије се затим убацује у поруб да би се направио канап. Ово захтева додатну станицу за порубљивање и{2}}залепљивање траком. То је најкомплекснији тип на овој листи. Торбе са врпцом коштају 20 – 40% више од равне торбе, тако да многи конвертери додају ову функцију, иако захтева додатни алат.
Машина за прављење пластичних кеса за смеће може да направи све четири врсте јединица које захтевају заптивање дна, прскање, перфорацију, премотавање без језгра и намотавање конопца. Можете да прелазите између различитих торби путем сачуваних подешавања и механичких прекидача.
Распон величина према примени
Величина врећа за отпад прати геометрију корпе, а не жеље конвертера. Уобичајени слојеви величине и њихове типичне спецификације филма:
| Апликација | Величина торбе (Ш к Д) | Дебљина филма | Тип филма | Типично паковање |
|---|---|---|---|---|
| Канта за купатило / радни сто | 300 к 400 мм | 15-20 микрона | рециклирани ЛДПЕ | ролна без језгра, 20–30/ролна |
| Кухињски канта | 450 к 550 мм | 20-30 микрона | рециклирана ЛДПЕ / ЛЛДПЕ мешавина | ролна без језгра, 15–20/ролна |
| Канцеларијске / комерцијалне канте | 600 к 700 мм | 25-40 микрона | ЛЛДПЕ | Равне или ваљане |
| Општинске / уличне канте | 900 к 1100 мм | 40–60 μm | ЛЛДПЕ | Равно паковање, у пакету |
| Индустрија / башта | 1.000 к 1.400 мм | 50-80 микрона | ЛЛДПЕ или ХДПЕ мешавина | Равно паковање, у пакету |
Приликом избора машине важне су две тачке избора. Прво, максимална ширина вреће одређује потребну ширину ролне филма. На пример, за врећу ширине 1.200-милиметара- потребна је мрежа ширине 2.400 милиметара за вреће са удубљењем. Ово ће такође утицати на спецификацију осовине за отварање.
Друго, дебљина филма утиче на линеарну брзину. Филм је дебео 15-20 микрона и може да покрене 120 кеса у минути на машини са једним колосеком. Али потребна је боља контрола напетости и тачна дубина перфорације. Индустријске фолије дебљине 60-80 микрона, обично 40-60 врећа у минути. Такође захтева већи притисак заптивања од 0,4–0,6 МПа.

Формати ролне и фазе премотавања
Производња без језгра је највећа разлика између произвођача пластичних кеса за смеће и других произвођача кеса. Фаза враћања је важна и потребна је пажљива контрола.
1. Перфорација и одвајање.Филм пролази кроз точак за перфорацију, стварајући линије кидања између врећа. Игла је морала бити довољно дубока да остави чист траг суза. Не можете почети да кидате изван линије перфорације. Разлике у дубини од око 0,1 мм утичу на резултате. Лоша контрола може довести до ломљења торбе пре употребе.
2. преклопити.Уређај за склапање хармонике савија непрекидни филм у равну траку. Положај преклапања мора бити стабилан за ролну од 20 кеса. Растојање поравнања треба да буде ограничено на 3-5 мм. Веће промене могу учинити да локне изгледају неуједначено.
3. Бројање резова.Бројач је пратио перфориране кесе. Када се достигне постављени број, обично 15 -30 врећа, секач одваја део ролне.
4. Цурли.Намотач без језгра намота пресавијени филм у чврст цилиндар. Уобичајена је напетост намотаја од 8–15 Н. Прениска напетост може да олабави бубањ, узрокујући отварање кутије. Висок притисак може отежати одвајање прве вреће.
Како се производи за домаћинство сопственог-бренда повећавају, расте и потражња за тоалетним ролнама у врећама. Картонско језгро није потребно за-ваљке без језгра. Ово смањује употребу и цену материјала. То га чини уобичајеним у многим малопродајним ланцима. Конвертери за ово тржиште треба да провере тачност бројања, а циљ пуне смене је ± 1 врећа. Такође би требало да провере функцију аутоматског-премотавања уназад јер она утиче на то колико посла оператери треба да ураде током процеса премотавања уназад.
Избор филма и усклађеност са стандардима
Избор филма утиче на перформансе торбе и подешавање машине. Постоје три уобичајене текстуре:
Рециклирани ЛДПЕ- Широко се користи у врећама за смеће у домаћинству. Прави се од -филмског отпада. Вискозност може да варира од серије до серије, тако да машинама може бити потребна температура заптивања од 120–150 степени и подесиви притисак. Загађење од рециклираних материјала може довести до рупа од игле у филму.
ЛЛДПЕ- Овај материјал се користи када је потребна већа отпорност на цепање, као што су комуналне и индустријске кесе за смеће. Запечаћен на 130-160 степени Целзијуса, може да ради великом брзином.
Мешавина полиетилена високе густине (ХДПЕ).- ови филмови су тањи и тврђи. Могу се направити у вреће од 15 μм, довољно јаке да подносе лагани отпад. Али опсег температуре заптивања је ужи.
За регулисана тржишта, произвођачи машина могу да обезбеде ИСО 9001: 2015 сертификат система квалитета. Машине које се продају у ЕУ такође морају имати ознаку ЦЕ да би биле у складу са безбедносним захтевима Директиве о механичком раду 2006/42/ЕЦ. За кесе за компостирање, АСТМ Д6400 и ЕН 13432 се користе за захтеве за компостирање. Ови стандарди су постали све важнији јер правила ЕУ за паковање намећу више ограничења на неке традиционалне пластичне производе и повећавају потражњу за сертификованим органским отпадом који се сакупља у композитним врећама.
Машина за прављење пластичних кеса за смеће покреће композитне филмове као што су ПБАТ/ПЛА мешавине на температурама од 15 – 40 μм, а материјал треба да буде правилно конфигурисан. Машина треба да подржава температуре заптивања до 90 степени Целзијуса, контролу напетости испод 20Н и да чува рецепте за материјале који се брзо мењају.
ФАК
Да ли машина може да производи и ролне и кесе у меком повезу?
Да, ако машина има и јединицу за премотавање без језгра и раван транспортер за слагање. За равне вреће, машина може заобићи перфорацију, преклапање и намотавање. Али машина мора бити дизајнирана да заобиђе тај пут. Проверите дијаграм путање филма пре куповине. Немојте претпостављати да се машина може касније надоградити.
Шта одређује максималну ширину вреће коју машина може да произведе?
Корисна ширина траке филма и опсег кретања заптивне станице су главни фактори који утичу на перформансе заптивања. Машина која може да прими ролну филма од 2000 мм може да произведе равне вреће ширине око 980 мм у једном уређају. Ширим торбама је потребан шири оквир за одвијање. Ово такође повећава величину и снагу машине.
Како мембране за рециклажу утичу на подешавање машине у поређењу са сировинама?
Рециклирани ЛДПЕ више варира између серија. Његов вискозитет, загађење и садржај гела се мењају. Ова машина може захтевати нешто већи притисак заптивања од 0,35–0,5 МПа. Брзине линије ће можда морати да се смање за 10–20%. Дуже време задржавања заптивања помаже у решавању проблема неравномерног тока растопа. Машине које користе висок удео рециклираног филма такође могу имати користи од уграђеног мерача дебљине. Може да открије промене у дебљини филма пре него што стигне до станице за заптивање.
Закључак:
Машина за прављење пластичних кеса за смеће може да прави четири врсте кеса: кесе са равним-запечаћеним дном, кесе са бочним-бачом, кесе без језгра и кесе са везицом. Може да произведе 300 к 400 мм облоге за десктоп кућиште до 1.000 к 140 мм индустријске облоге кућишта. Може се направити од рециклираног ЛДПЕ, ЛДПЕ, ХДПЕ или мешавине филма од 15 до 80 микрона.
Исправна конфигурација машине зависи од врсте торбе која вам је потребна. Перфорација и намотавање без језгра се користе у ролним врећама за домаћинство. Лепкови се користе у комерцијалним кантама. Опшивање канапом се користи за врхунске-продајне торбе. Ако планирате да производите композитне кесе, проверите да ли машина има исправне поставке заптивања за различите материјале.
Наведите све потребне величине и типове врећа пре него што купите машину. Проверите тачност бројања. Проверите чврстоћу заптивања сваке траке према АСТМ Ф88 методама.
Извор информација
- АСТМ Ф88 --Стандардна метода испитивања за чврстоћу заптивке флексибилних материјала баријере
- АСТМ Д6400 – Стандардна спецификација за пластичне етикете дизајниране за аеробно компостирање у општинским или индустријским објектима
- ЕН 13432 – Захтеви за амбалажу која се може рециклирати путем компостирања и биоразградње
- СО 9001: 2015 -Захтеви система управљања квалитетом
- Механичка директива 2006/42/ЕЦ -- Европски основни здравствени и безбедносни захтеви за машине
- ЕУ ППВР (Уредба о амбалажи и амбалажном отпаду, Уредба (ЕУ) 2024/1781)
- Гранд Виев Ресеарцх{0}}Прогноза тржишта за пластичне кесе и одрживу амбалажу